



 English
Tal med alle, der konverterer spunbond-stof i USA, og et velkendt billede tegner sig. Efterspørgslen er stabil, marginalerne er ikke generøse, og køberne på den anden side af bordet ved præcis, hvad de vil have. Hygiejneproducenter, medicinske konvertere, filtreringsproducenter og leverandører af industrirullevarer angiver alle stofvægt, bredde og barriereydelse, før prisen overhovedet diskuteres.
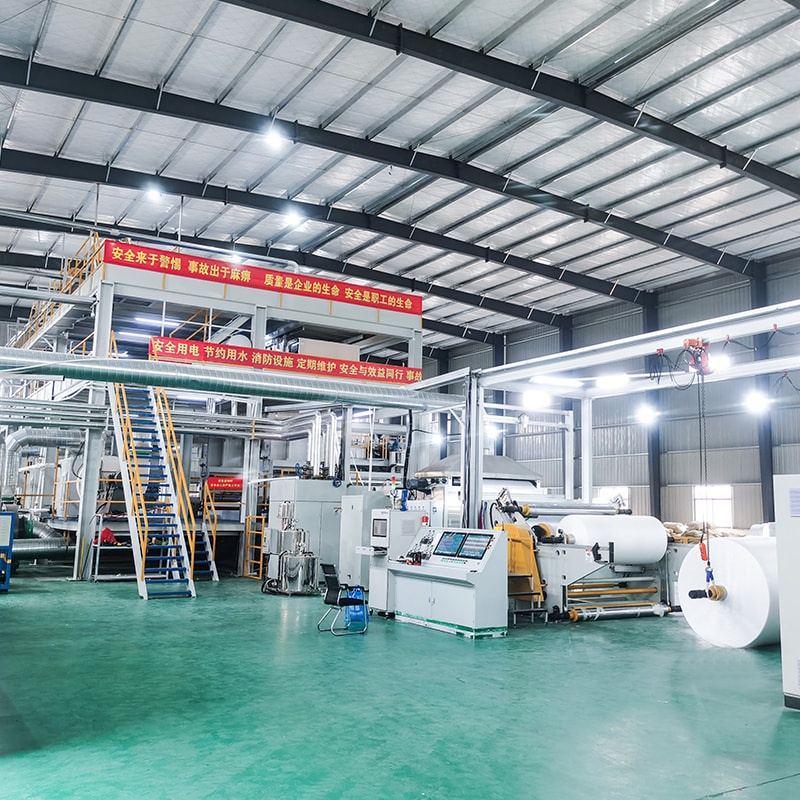
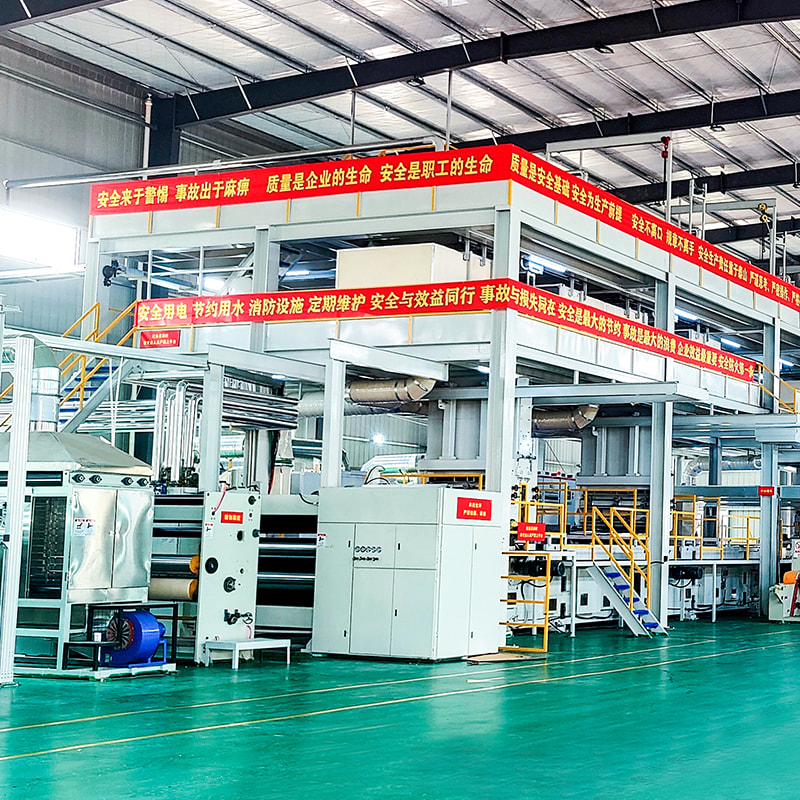
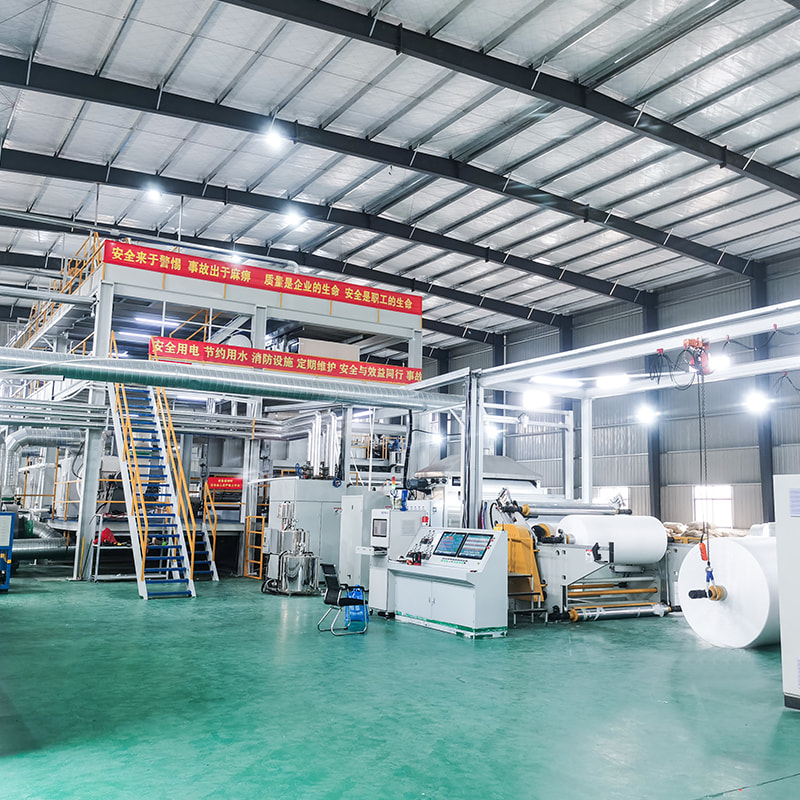
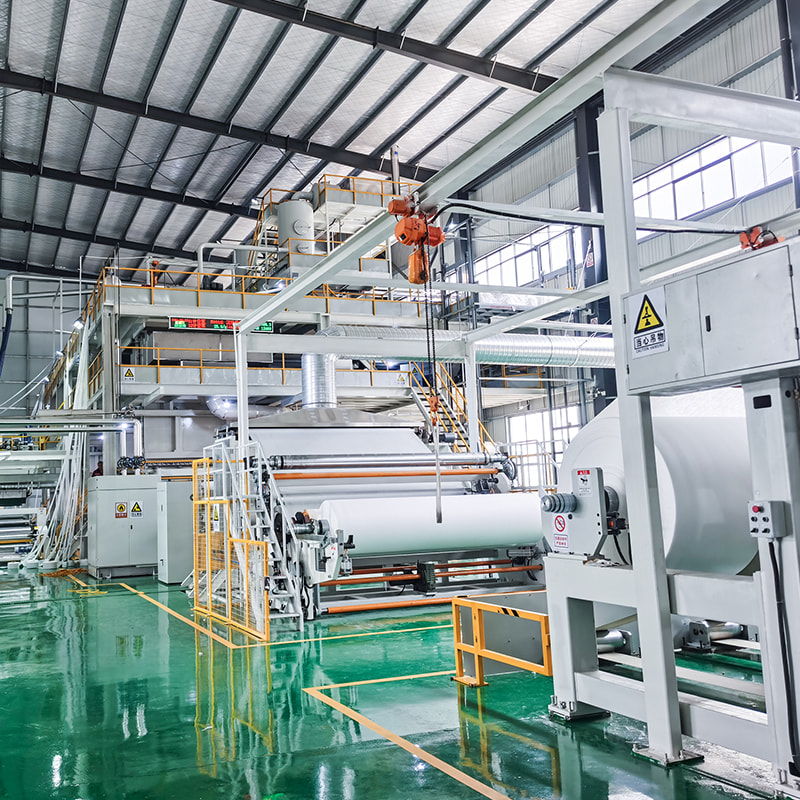
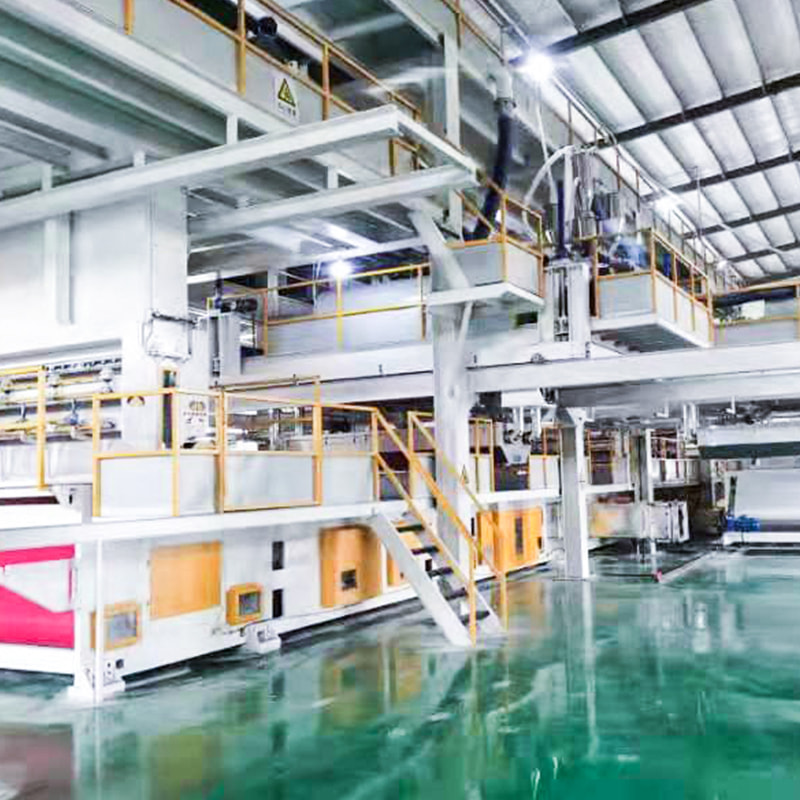
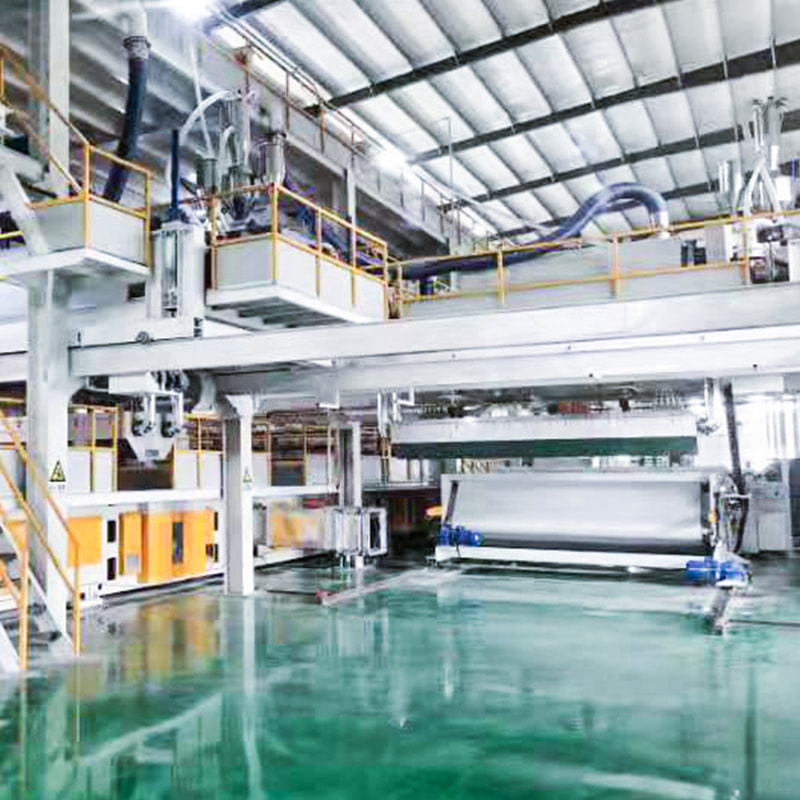
Vi bygger de maskiner, de stoffer kommer af. Vores virksomhed fremstiller komplette PP spunbond og smelteblæste produktionslinjer, fra en enkeltstråle S-maskine op til fem-strålede SMSS-kompositter, og vi har leveret dem til producenter i Indien, Pakistan, Tyrkiet, Rusland, Australien og vores hjemmemarked i Kina. Det giver os et overblik over det amerikanske spunbond nonwoven-marked: ikke som et prognosediagram, men som en række praktiske beslutninger om bjælker, bredder, denier og oppetid.
Hvad flytter det amerikanske Spunbond Nonwoven-marked lige nu
Publicerede markedsundersøgelser placerer Nordamerika på omkring en tredjedel af den globale spunbond nonwoven-omsætning. Det regionale marked for ikke-vævede stoffer blev vurderet til omkring 16 milliarder USD i 2025 og forventes at nærme sig 20 milliarder USD i 2030, hvor spunbond har den største andel af produktmixet, og polypropylen forbliver den dominerende polymer.
Det, der gør øjeblikket interessant, er kløften mellem efterspørgsel og kapacitet. Nordamerikanske nonwovens kapacitet voksede med mindre end én procent i 2025, mens produktionen faldt en smule. Væksten bliver ikke leveret af en bølge af nye megaanlæg. Det bliver leveret af eksisterende linjer, der kører bedre: færre uplanlagte stop, strammere vægtkontrol, mindre kanttrimning, hurtigere stigningsskift.
Efterspørgslen efter slutbrug er stabil og ret nem at beskrive:
- Hygiejne , inklusive babybleer, feminin pleje og vokseninkontinens, forbliver den største enkeltblok og den mest følsomme over for stofvægt og blødhed.
- Medicinsk , der dækker operationskitler, gardiner, steriliseringsindpakning og beskyttelsesbeklædning, hvor barriereydelse er en specifikation snarere end en præference.
- Filtrering , der spænder over HVAC, luft og flydende medier, er et af de hurtigere bevægelige segmenter og et af de mest krævende med hensyn til fiberensartethed.
- Industri og landbrug , fra geotekstiler og landskabsstof til afgrødebetræk, emballage og tæppeunderlag, absorberer den tungere ende af vægtområdet.
Strålekonfiguration afgør, hvad dit stof kan
Bogstavkoderne i udstyrslister er ikke markedsføringsstenografi. De beskriver, hvor mange spindedyser, eller bjælker, der fodrer linen, og i hvilken rækkefølge lagene lander på formningsbåndet. Tilføjelse af en bjælke tilføjer kapitalomkostninger, energiforbrug og vedligeholdelsesoverflade, men det køber også styrke, barriere eller blødhed, som en enklere linje ikke kan nå.
| Linje | Bjælkestruktur | Hvad det køber dig | Typiske slutprodukter |
|---|---|---|---|
| S | En spunbond bjælke | Laveste kapitalomkostning, enkel betjening, høj output pr. stråle | Tasker, emballage, landbrugsbetræk, grundlæggende bagside |
| SS | To spunbond bjælker | Bedre ensartethed og en stærkere vægt-til-styrke balance | Hygiejne topsheet, wipes substrate, medical drapes |
| SSS | Tre spunbond bjælker | Højere vedholdenhed og finere denier kontrol | Holdbar hygiejne, geotekstiler, filtreringsstøtte |
| SMS | Spunbond, smelteblæst, spunbond | Væske- og partikelbarriere med spunbond-styrke | Kirurgiske kjoler, masker, beskyttelsestøj |
| SMMS | To smelteblæste lag mellem spunbond | Højere barriere- og filtreringseffektivitet | Medicinsk barriers, filtration media, premium hygiene |
| SMMSS | Fem bjælker, sammensat struktur | Maksimal barriere og ydeevne ved højeste kompleksitet | Kritisk medicinsk filtrering med høj specifikation |
Afvejningen kommer ned til to spørgsmål. Hvor meget barriere har det færdige produkt egentlig brug for, og hvilken stofvægt kan kunden sælge med fortjeneste? En konverter, der fremstiller indkøbsposer, emballage og landbrugsdæksler, har sjældent brug for smelteblæst kapacitet. En konverter, der fremstiller operationskitler, kan ikke fungere uden den. Ønsker du en længere gennemgang, har vi skrevet om hvordan stråletal ændrer stoffets ydeevne .
For producenter, der træder ind i spunbond for første gang, er en enkeltstråle S-linje normalt det fornuftige indgangspunkt. Det holder kapitaludgifterne beskedne, driftspersonalet lille og procesvinduet bredt, hvilket betyder langt mere end overskriftshastigheden i de første to år af produktionen.
 Single Beam S Spunbond Nonwoven produktionslinje Enkeltstråle spunbond linje, der producerer PP nonwoven via spundet og varmvalset forstærkning, velegnet til førstegangsproducenter, der har brug for et bredt procesvindue og finere filamentkontrol. Se produkt →
Stofvægt, denier og de reelle omkostninger ved et kilogram
Størstedelen af spunbond-produktionen ligger mellem 10 og 150 gsm, og pengene tjenes normalt i den lettere ende. Det er her filament denier bliver den kontrollerende variabel. Finere filamenter giver bedre dækning, en blødere hånd og forbedret barriere ved samme vægt, men de kræver også strammere temperaturkontrol ved spindestrålen, renere slukningsluft og stabil trækning. At miste den stabilitet viser sig som nålehuller, striber og afviste ruller.
Dette er argumentet for en dobbeltstråle SS-konfiguration. To spunbond-bjælker lader dig bygge målvægten ud fra to tyndere lag i stedet for et tykt lag, hvilket forbedrer ensartetheden over hele bredden og reducerer chancen for, at en enkelt defekt tager en hel rulle ud. Det giver også konverteren mere plads til at handle håndfølelse mod trækstyrke uden at ændre polymeren.
Bredde hører hjemme i den samme samtale. Standard arbejdsbredder på 1600 mm, 2400 mm, 3200 mm, 4000 mm og 4200 mm er alle tilgængelige, og bredere er ikke automatisk bedre. En bred linje, der producerer en smal færdig rulle, genererer trimaffald på hver meter; en smal linje, der jagter en stor kontrakt, løber tør for kapacitet. Det rigtige svar afhænger af de rullestørrelser kundens egne kunder vil acceptere.
Barrierelaget og den medicinske og hygiejniske sag
Der, hvor det amerikanske marked bliver utilgiveligt, er omkring barrieren. SMS-strukturer anbringer et smelteblæst lag mellem to spunbond-lag; SMMS tilføjer et andet smelteblæst lag. De spunbond-lag har styrke og overfladeegenskaber, mens det smelteblæste lag gør selve blokeringen af væske og partikler. For operationskitler, gardiner, steriliseringsindpakning og maskemedier er denne struktur et krav, ikke en opgradering.
Meltblown er også den mindst tilgivende del af enhver linje. Dannelse af sub-mikronfiber afhænger af vekselvirkningen mellem varmlufttryk, matricetemperatur, polymergennemløb og kollektorafstand, og små drifter i enhver af dem viser sig hurtigt i filtreringseffektivitet. En linje, der holder disse parametre gentagne gange, er mere værd end én med et højere tal på specifikationsarket.
 Three Beam SMS Spun-Melt Nonwoven produktionslinje SMS spun-melt line, der kombinerer spunbond og meltblæste bjælker til stabile finfiberfiltreringslag og bløde, ensartede hygiejnestoffer. Se produkt →
For hygiejneapplikationer er beregningen anderledes, men ikke mindre streng. Topsheet- og bagsidestoffer skal føles lige mod huden, køre uden pauser gennem højhastighedskonverteringsudstyr og holde deres vægt efter kalandrering. Blødhed, trækstyrke og forlængelse skal alle lande indenfor et smalt bånd på samme tid.
Spørgsmål amerikanske producenter stiller os, før de forpligter sig til en linje
De samtaler, vi har med købere, har en tendens til at følge et mønster. De brugbare spørgsmål handler sjældent om maksimal hastighed. De handler om pasform:
- Hvilken arbejdsbredde matcher de færdige rullestørrelser, jeg rent faktisk kan sælge, uden at omdanne halvdelen af min produktion til trim?
- Hvilket output har jeg brug for på mit rigtige produktmix, ikke på et demonstrationsstof?
- Hvilket denier-område skal linjen holde, og hvor meget af det område vil jeg bruge i en normal uge?
- Hvor meget automatisering kan mit team understøtte? PLC-styring og touchscreen-betjening reducerer operatørfejl, men erstatter ikke uddannet personale.
- Hvilke komponenter driver oppetid, og hvad er vedligeholdelsesintervallet på hver af dem?
- Hvor lang tid tager idriftsættelsen, og hvornår kommer den første salgbare rulle af oprulleren?
- Hvordan ser reservedelsvejen ud i år tre, når en pumpe eller en matrice trænger til opmærksomhed?
Ingen af disse spørgsmål har et universelt svar, og enhver leverandør, der hævder andet, sælger et katalog frem for en produktionsplan. Den dyreste fejl i denne branche er at købe kapacitet, før man beslutter sig for, hvilket stof der skal betale for det.
Hvor HH Nonwovens Machinery passer ind
Vi hævder ikke at være en amerikansk konverter, og vi foregiver ikke at kende det amerikanske marked bedre end de mennesker, der kører på det. Det, vi ved, er, hvordan man bygger spunbond og smelteblæst udstyr, der holder sine parametre. Vores sortiment dækker S-, SS-, SSS-, SMS-, SMMS- og SMMSS-konfigurationer i standardbredder fra 1600 mm til 4200 mm, med værts- og hjælpeudstyr konfigureret omkring en specifik produktplan frem for et fast katalog. Du kan læse mere om vores baggrund og eksportfodaftryk her .
Ethvert projekt starter på samme måde: en samtale om, hvad køberen har tænkt sig at producere, til hvilken vægt, i hvilken bredde, til hvilken kunde. Derfra skriver specifikationen stort set sig selv.
Takeaway
Det amerikanske spunbond nonwoven-marked vil ikke være tilfreds med en enorm ny fabrik. Det vil blive serveret af producenter, der forstår forholdet mellem bjælkekonfiguration, stofvægt og pris pr. kilogram, og af udstyr, der lader dem ændre en af disse variabler uden at ødelægge de to andre.
Hvis du planlægger en linje, udvider en eller finder ud af, om et smelteblæst lag er kapitalen værd, så start med stoffet. Resten af specifikationen følger derfra.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
