



 English
Nonwoven-maskiner sidder i starten af en forsyningskæde, som de fleste aldrig tænker på. Rullen, der bliver til en operationskjole, en vådserviet, en indkøbspose, et køkkenrulle eller et ark landbrugsfleece begynder alt sammen på samme måde: polymergranulat går ind, filamenter kommer ud, der dannes en bane, banen bindes, og det færdige stof vikles op på en kerne.
Vi bygger disse linjer for at leve af. I årenes løb er vores udstyr gået til kunder på tværs af Kina, Indien, Pakistan, Tyrkiet, Rusland og Australien, og ét mønster har holdt sig fast gennem det hele: de købere, der stiller de klareste spørgsmål, før de bestiller, ender med de maskiner, der tjener mest. Denne guide er vores forsøg på at stille disse spørgsmål ét sted, i almindeligt sprog.
Hvad udtrykket "nonwoven maskiner" virkelig dækker over
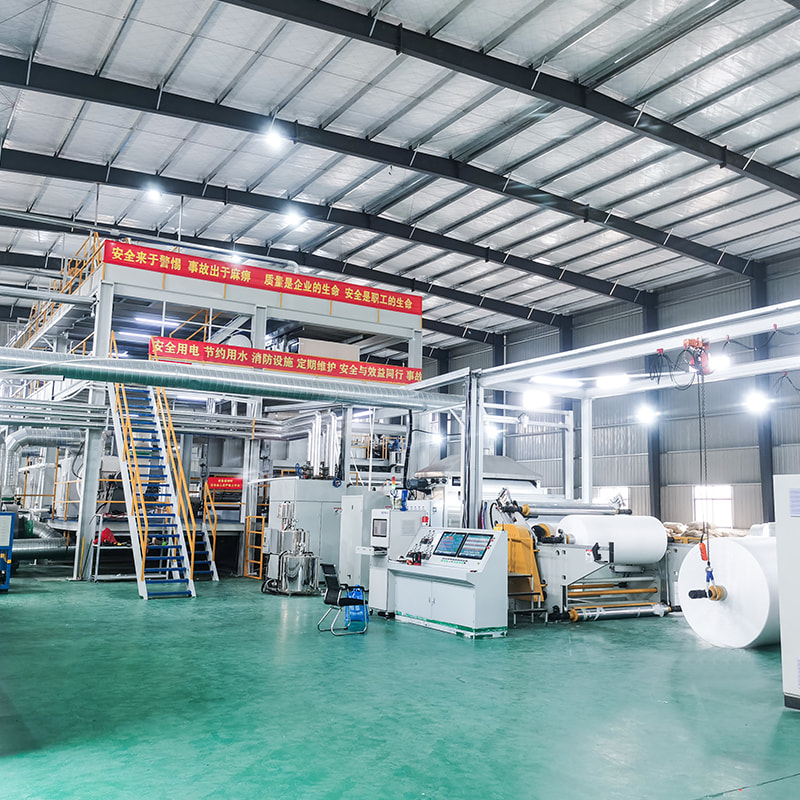
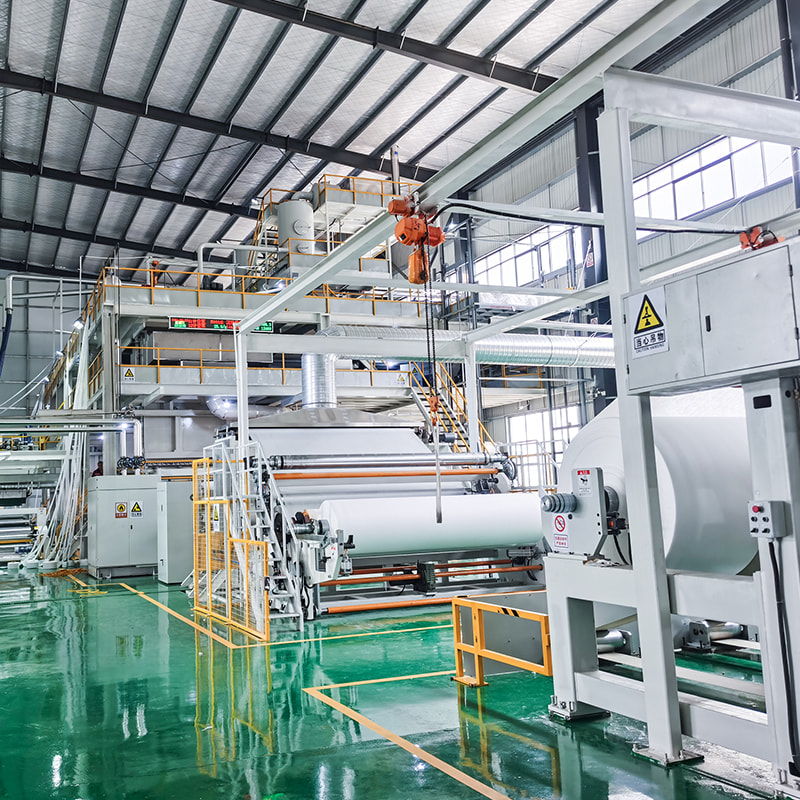
Søg efter nonwoven-maskiner, og du vil finde alt fra en enkelt smelteblæst matrice til et komplet nøglefærdigt anlæg opført under de samme tre ord. Sætningen beskriver en procesfamilie, ikke ét produkt. I praksis er næsten hver spunbond- eller spunmelt-linje samlet fra den samme sekvens af enheder, og når du først forstår den sekvens, bliver hver senere beslutning lettere.
- Ekstrudering. Polymergranulat smeltes, filtreres og afmåles ved en konstant hastighed og tryk.
- Spinning. En spindedyse omdanner smelten til fine filamenter. Antallet af roterende bjælker bestemmer, hvor mange spunbond-lag linjen kan lægge ned.
- Slukning og tegning. Kontrolleret luft afkøler filamenterne og strækker dem ned til målet denier.
- Web dannelse. Filamenter lægges på et bevægeligt formbånd, hvor de opbygges til en jævn bane.
- Binding. En kalender eller en anden bindingsmetode smelter filamenterne sammen til stof med den styrke og håndfølelse, du har brug for.
- Oprulning og opskæring. Kantbeklædning, spændingskontrol og rulleskift gør banen til salgbare ruller.
En smelteblæst sektion går ind i den samme kæde, men med en forskel: varm luft med høj hastighed dæmper filamenterne til langt finere diametre, før de lander på opsamleren. Det er det, der giver smelteblæste stoffer deres barriere- og filtreringsevne, og det er grunden til, at smelteblæste lag næsten altid er parret med spunbond.
Vælg stoffet før maskinen
Den dyreste fejl, vi ser, er en køber, der starter med et budget og en plantegning, og derefter forsøger at tilpasse et stof til den maskine, budgettet tillader. Det fungerer langt bedre omvendt. Beslut dig for, hvad du vil sælge, hvem du vil sælge det til, og hvad slutproduktet skal gøre. Maskinkonfigurationen følger heraf.
I praksis kommer beslutningen ned til stråleantal og struktur. Hver spunbond stråle tilføjer et lag af kontinuerlig filament; hver smelteblæst stråle tilføjer et barrierelag. Flere bjælker betyder mere kapacitet, bedre dækning og et bredere ydelsesvindue, men også en større investering og en længere idriftsættelseskurve.
| Struktur | Bjælkearrangement | Stofkarakter | Typiske slutanvendelser |
|---|---|---|---|
| S | En spunbond bjælke | Blød, åndbar, økonomisk | Tasker, emballage, landbrug |
| SS | To spunbond bjælker | Stærkere, mere jævn dækning | Hygiejne, servietter, boligtekstil |
| SSS | Tre spunbond bjælker | Høj output, fin denier | Hygiejnisk forsidelag, medicinsk |
| SMS | To spunbond, en smelteblæst | Barriere plus styrke | Kjoler, gardiner, masker |
| SMS | To spunbond, to smelteblæst | Højere barriere, god filtrering | Medicinsk, filtreringsmedier |
| SMSS | Tre spunbond, to smelteblæst | Premium barriere med blødhed | Avanceret medicinsk, beskyttende beklædning |
Enkeltstrålens startpunkt
For mange producenter, især dem, der kommer ind på markedet for første gang, er en enkeltstrålende S-linje det fornuftige første skridt. Den er enklere at køre, hurtigere at idriftsætte og lettere for kapitalen, og den producerer stadig et ægte omsætteligt stof til indkøbsposer, landbrugsbetræk, møbler og emballageapplikationer.
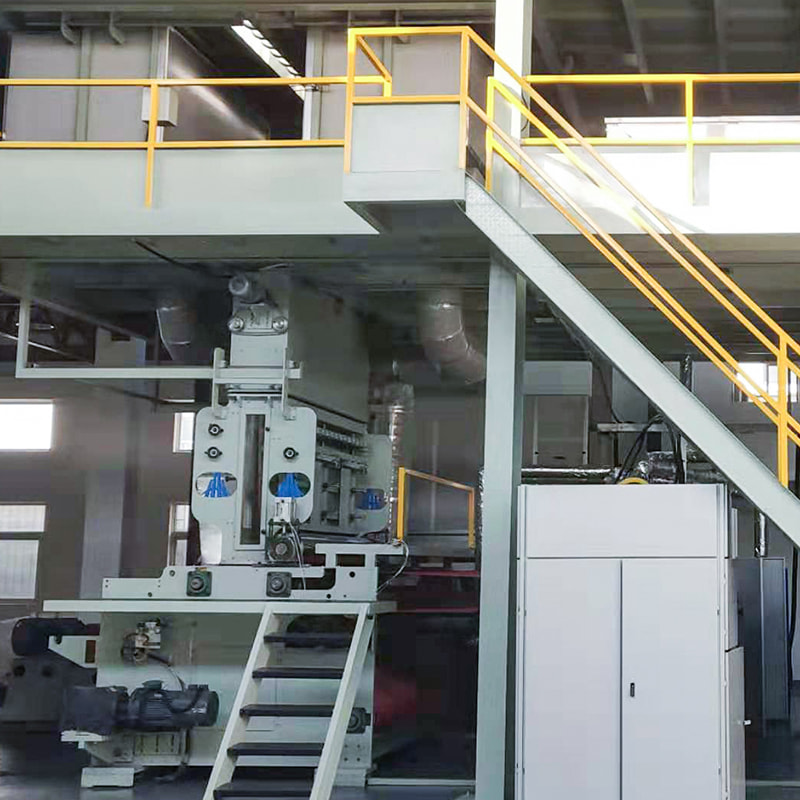 Single Beam S Spunbond Nonwoven Machine En enklere første-trins linje til salgbart spunbond stof med 1600–3200 mm bredder og 3–10 t output; værd at anmelde for lavere kapitalindgang. Se produkt →
Konstruktionen inde i en enkeltstrålelinje er ikke forenklet på nogen måde, der betyder noget. Du får stadig en korrekt designet spindedyse, kontrolleret bratkøling, en velafbalanceret formsektion og en kalander, der holder konstant tryk og temperatur i hele arbejdsbredden. Det, du opgiver, er redundans og top-end-gennemstrømning, ikke stofkvalitet.
To og tre Spunbond Beams: Hvor volumen begynder at betale
En dobbeltstrålende SS-linje opdeler filamentoutputtet på tværs af to spindepositioner. Det giver dig to ting på én gang: flere tons i timen for den samme gulvplads og bedre dækning, fordi et andet lag udfylder de tynde pletter i det første. Stoffer føles mere ensartede, trækstyrken forbedres i begge retninger, og lettere gramvægte bliver lettere at køre konsekvent.
Flyt til tre stråler med en SSS-konfiguration og den samme logiske skala igen. Udgangsstigninger, filamentdenier kan skubbes finere uden at ofre linjestabilitet, og det resulterende stof passer til hygiejniske forsideark og medicinske applikationer, hvor blødhed og jævnhed betyder noget. Afvejningen er ligetil: flere bjælker betyder mere kapital, flere forsyninger og et hold, der skal trænes ordentligt på hele linjen.
Arbejdsbredder værd at kende
På tværs af vores serier er almindelige arbejdsbredder 1600 mm, 2400 mm, 3200 mm, 4000 mm og 4200 mm. Bredde er lige så meget en kommerciel som en teknisk beslutning. En smal linje er lettere at udfylde med ordrer og billigere at køre; en bred linje sænker dine omkostninger pr. kilo, når du først har behov for at holde det beskæftiget. Vær ærlig om efterspørgslen.
Tilføjelse af et smelteblæst lag: SMS og videre
Når først et stof skal modstå væskegennemtrængning, mens det stadig trækker vejret, holder spunbond alene op med at være nok. En trestrålet SMS-linje lægger et smelteblæst lag mellem to spunbond-lag, hvilket producerer en komposit, der kombinerer mekanisk styrke på ydersiden med en finfiberbarriere i midten.
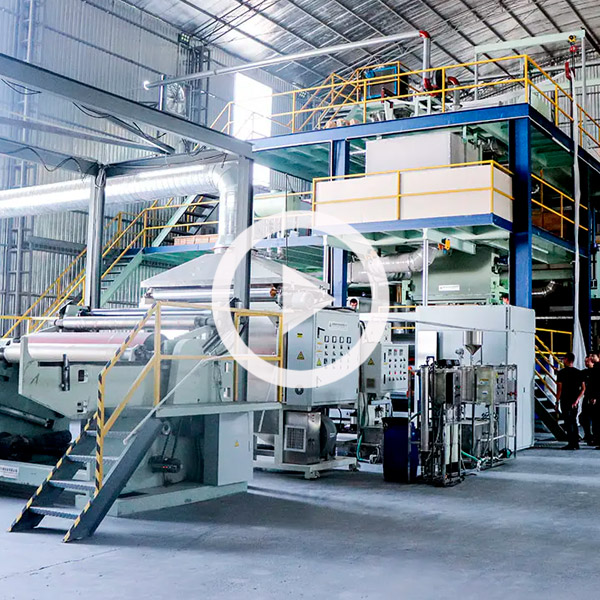 Three Beam SMS Spun-Melt Nonwoven Machine Kombinerer spunbond og smelteblæste lag til åndbare barrierestoffer med 9–70 GSM og 6–20 t output; velegnet til medicinsk og hygiejnisk produktplanlægning. Se produkt →
Dette er familien, der serverer medicinske kjoler, gardiner, maskemateriale og andre beskyttende produkter. Flyt op til fire stråler med SMMS, og du tilføjer et andet smelteblæst lag, som øger barriereydelsen og filtreringseffektiviteten yderligere. Den fem-strålede SMMSS-konfiguration er øverst i vores sortiment og parrer tre spunbond-bjælker med to smelteblæste bjælker til producenter, der retter sig mod premium medicinske og beskyttende markeder, hvor både barriere og håndfølelse er salgsargumenter.
Når en selvstændig smelteblæst maskine giver mening
Ikke alle producenter har brug for en komplet sammensat linje. Hvis din virksomhed er filtreringsmedier, eller hvis du allerede kører spunbond-kapacitet og ønsker at tilføje barrierekapacitet uden at erstatte det, der virker, kan en dedikeret smelteblæst maskine være det renere svar.
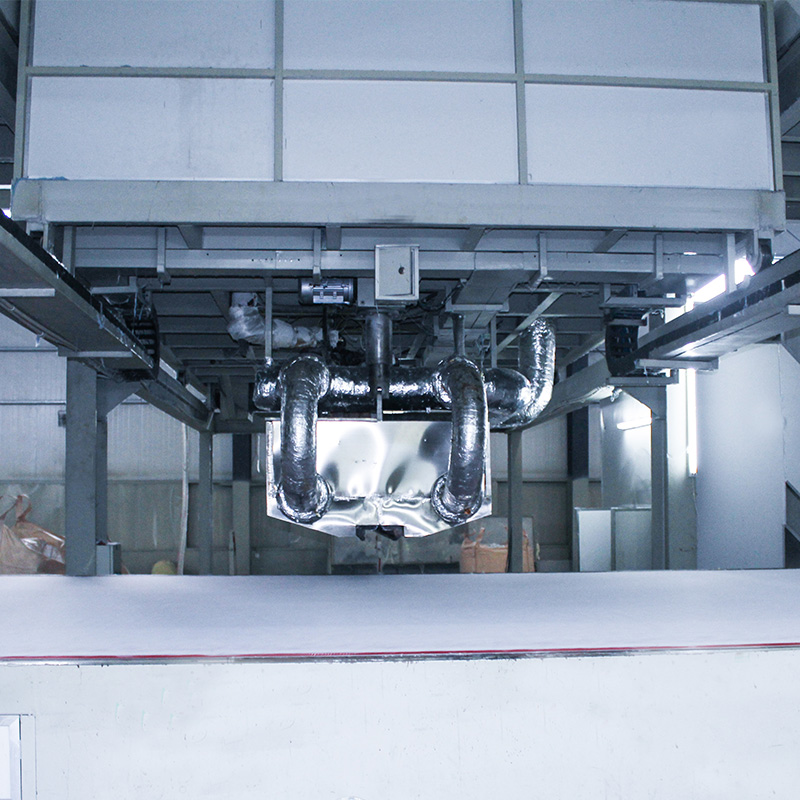 Standalone smelteblæst ikke-vævet maskine til finfiberfiltreringsmedier Dedikeret smelteblæst enhed til filtrering og barrierebaner, der tilbyder 18–300 GSM, 1,6–4 μm fibre og 1600–3200 mm bredder; nyttig ved tilføjelse af smelteblæst kapacitet uden en fuld kompositlinje. Se produkt →
En selvstændig smelteblæst enhed giver dig også strammere proceskontrol over de variabler, der definerer finfiberkvalitet: matricetemperatur, lufttryk og hastighed, gennemløb og opsamlerafstand. Disse parametre fortjener opmærksomhed uanset konfiguration, fordi de bestemmer, om du producerer en ensartet bane eller en rulle, der ikke består indgående inspektion.
Specifikationer, der former business casen
Når strukturen er afklaret, bliver samtalen til tal. Disse er dem, der er værd at skrive ned på skrift, før du skriver under på noget:
- Arbejdsbredde og brugbar trimbredde, da den anden altid er smallere end den første.
- Grammatikområde , både det letteste og tungeste stof linjen holder komfortabelt.
- Linjehastighed ved hver gramvægt , fordi en hastighed angivet ved 15 gsm fortæller dig intet om, hvordan linjen opfører sig ved 70 gsm.
- Filament denier og hvordan den styres over hele bredden.
- Råvarespecifikation , inklusive smelteflowindeksområdet, som ekstruderen er sat op til.
- Tilsluttet belastning og hjælpeprogrammer , som påvirker både din bygning og dine driftsomkostninger.
Bed om disse som en tabel i stedet for en brochuresætning. En leverandør, der kan sætte reelle tal mod hver vare, er en leverandør, der har tænkt over din produktionsdag.
Dele købere glemmer at budgettere for
Hovedmaskinen er kun en del af et arbejdende anlæg. Materialehåndtering og tørring, kølere, trykluft, formbåndet, kanttrimgenvinding, opviklingsaksler, skæreklinger og et fornuftigt første lager af reservedele skal alle være med i planen. Det samme gør bygningen selv: Fundamentbelastninger, frihøjde til spinddyseområdet, kabelføring og den plads, dit team har brug for for at arbejde sikkert omkring linjen.
Kontrolarkitektur fortjener også en omtale. Vores linjer kører på PLC-styring med touchscreen-betjening, og kontrolkomponenterne kommer fra etablerede mærker, så fejlfinding forbliver forudsigelig frem for eksotisk. Det betyder mest klokken to om morgenen, seks måneder efter idriftsættelsen, når noget falder, og du har brug for et hurtigt svar.
Installation, træning og det lange løb
En nonwoven line er et præcisionsinstrument, der tilfældigvis er på størrelse med en bygning. Justering mellem spindesektionen og formningsbåndet, rullebalance ved høj hastighed og konstant kalendertemperatur over flere meters bredde er alle ting, der afgør, om du producerer salgbart stof på dag tre eller dag tredive.
Planlæg idriftsættelsesvinduet korrekt. Træn operatører på berøringsskærmen før produktionen køres, ikke under den. Før en skriftlig log over temperatur, tryk og hastighedsindstillinger for hvert produkt, du laver, så en gentagelsesordre ikke bliver et gentaget eksperiment. Og behandl vedligeholdelse som produktionsarbejde: planlagt rengøring af matricen og spindedysen, filterskift efter tidsplan og kontrol af båndsporing er billigere end en uges nedetid.
At vælge den rigtige partner
Udstyr er et langt forhold, og de spørgsmål du bør stille en leverandør handler mest om årene efter levering. Hvem svarer, når en varmezone svigter? Hvordan sendes reservedele, og hvor hurtigt? Kan linjen rekonfigureres senere, hvis dit marked skifter fra tasker til medicinsk stof? Svarene adskiller en maskinsælger fra en produktionspartner.
Vores egen tilgang har altid været ret enkel: forstå stoffet først, konfigurer derefter udstyret omkring det, og forbliv tilgængelig, når linjen kører. Hvis du gerne vil vide mere om, hvordan vi arbejder, og hvor vores maskiner allerede kører, kan du læse vores virksomhedsbaggrund og de markeder, vi betjener. Når du har en specifikation i tankerne, eller bare en nogenlunde idé om, hvad du vil producere, send os dine oplysninger og vi hjælper dig med at finde ud af, hvilken konfiguration der passer.
Nonwoven-maskiner belønner klar tænkning. Beslut dig for stoffet, match strukturen til det marked, du faktisk sælger til, og vær konservativ med hensyn til gennemløb, indtil du har ordrer, der skal udfyldes. Gør det, og den linje, du køber i dag, vil stadig tjene sin beholdning længe efter, at papirerne er arkiveret.
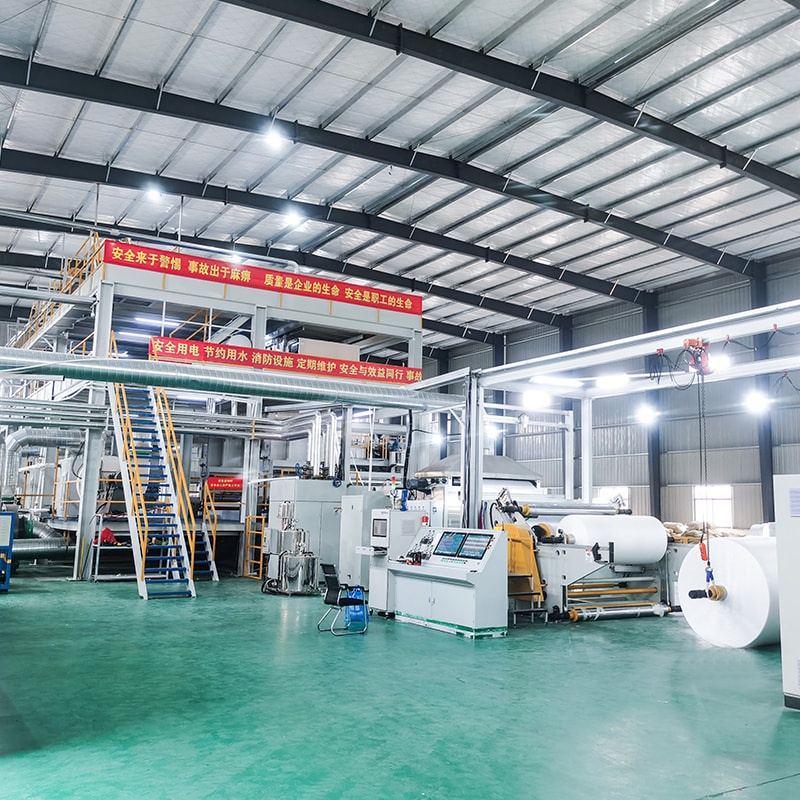
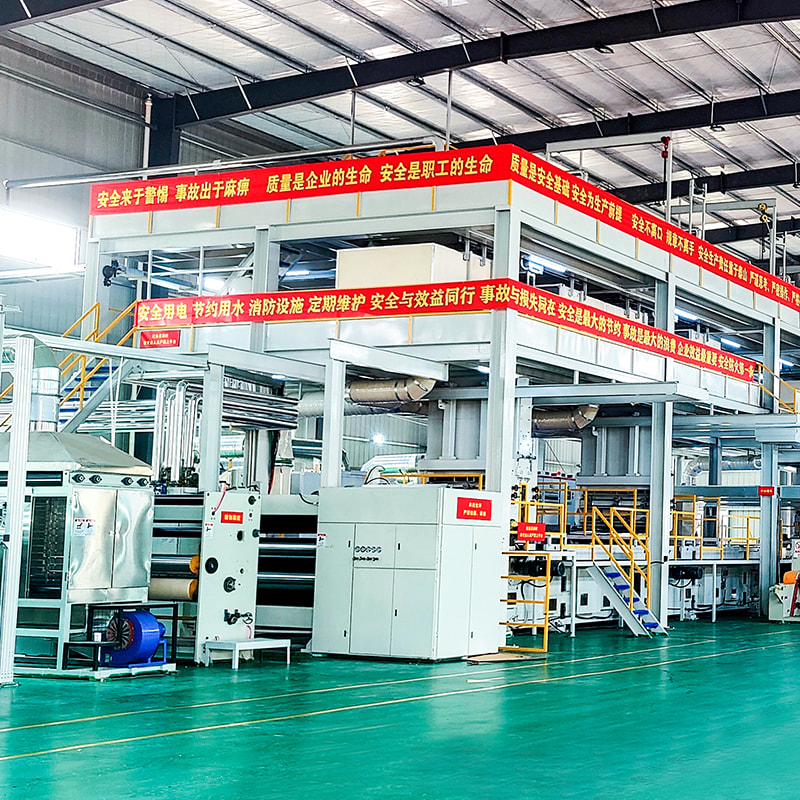


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
